Artykuł sponsorowany
Jak zweryfikować prototyp tuby PVC lub PET przed akceptacją serii dla żywności
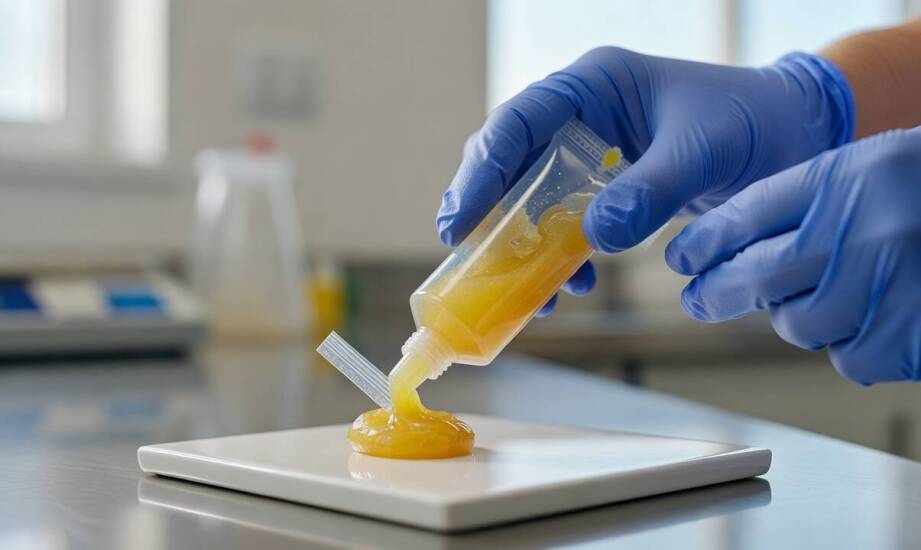
Weryfikacja wizualna prototypu opakowania to za mało, aby zagwarantować bezpieczeństwo partii przeznaczonej do kontaktu z żywnością. Próbka wykonana z tworzywa sztucznego może wyglądać poprawnie pod kątem proporcji, ale dopiero próby z docelowym produktem spożywczym obnażają ewentualne wady konstrukcyjne. Nieszczelności zgrzewu czy trudności z dozowaniem wynikające z lepkości płynu potrafią skutecznie opóźnić produkcję. Opisany scenariusz pokazuje, dlaczego dopuszczenie nowej formy do produkcji masowej wymaga oparcia decyzji na rygorystycznych testach funkcjonalnych.
Przeczytaj również: O układzie treści
Kontrola parametrów technicznych prototypu
Wstępny etap oceny skupia się na fizycznej zgodności detali. Analiza poprawności wymiarów obejmuje precyzyjny pomiar średnicy wewnętrznej i zewnętrznej, całkowitej długości oraz grubości ścianki. Inżynierowie jakości wykorzystują do tego celu kalibrowane suwmiarki lub mikrometry pracujące z dokładnością do 0,1 milimetra. Odchylenia przekraczające zakładaną tolerancję produkcyjną uniemożliwiają prawidłowe dopasowanie profilu do zamknięć, co wstrzymuje proces automatycznego napełniania w zakładzie rozlewniczym.
Przeczytaj również: Winylowa czy welurowa naklejka na ścianę?
Weryfikacja szczelności stanowi kolejny kluczowy element diagnozy. Jakość zgrzewu wzdłużnego i denka bada się za pomocą testu penetracji barwnika lub specjalnej próby ciśnieniowej. Wprowadzenie kontrastowej cieczy pozwala wprost zlokalizować mikrokanaliki w spoinie, które podczas późniejszego transportu mogłyby skutkować rozszczelnieniem struktury. Funkcjonalność samego zamknięcia bada się poprzez wielokrotne otwieranie i zabezpieczanie gwintu. Procedura ta ułatwia pomiar siły oporu stawianego przez tworzywo oraz ocenę utrzymania szczelności po kilku cyklach eksploatacyjnych.
Przeczytaj również: Jakie trendy w edukacji wpływają na programy szkoleń dla opiekunek?
Osobnej analizie poddaje się powłokę informacyjną. Czytelność nadruku zależy od przyczepności farby polimerowej do podłoża PET lub PVC, a badanie sprawdza jej podatność na zarysowania powstające w wyniku tarcia. Kwestie certyfikacji i prawa wymagają ścisłego rozdzielenia. Wdrożony certyfikat BRCGS Packaging Materials gwarantuje utrzymanie standardów higieny w fabryce, potwierdzając bezpieczne warunki wytwarzania wyrobów. Prawnym obowiązkiem producenta jest natomiast zgodność profilu z rozporządzeniem UE nr 10/2011, ustalającym ogólny limit migracji cząstek na poziomie 10 mg na dm² badanej powierzchni. Gotowe tuby z przeznaczeniem na rynek spożywczy podlegają analizom laboratoryjnym, aby wykluczyć chemiczne przenikanie polimeru do pożywienia.
Testy z produktem i symulacja warunków logistycznych
Ocena pustego opakowania ujawnia jedynie część parametrów wytrzymałościowych. Procedura badawcza wymaga zaangażowania docelowego preparatu spożywczego, ponieważ jego konsystencja silnie wpływa na rozkład sił wewnątrz cylindra. Towar o dużej lepkości wywiera nacisk na ścianki boczne przy każdym wyciskaniu porcji. Takie obciążenie ujawnia osłabione partie zgrzewu niewidoczne w trakcie standardowych oględzin nienapełnionego detalu. Zwiększona zawartość tłuszczu wpływa z kolei na spójność powłoki wewnętrznej opakowania z biegiem czasu.
Próba napełniania przeprowadzona bezpośrednio na linii rozlewniczej diagnozuje problemy w warunkach docelowych. Symulacja w środowisku przemysłowym szybko wyłapuje mankamenty mechaniczne geometrii. Zakleszczanie się materiału w podajniku rotacyjnym lub nierównomierne układanie się płynu wewnątrz formy to standardowe przyczyny odrzucenia próbnej partii. Parametry wytrzymałości udarowej kartonów zbiorczych mierzy się za pomocą testów upadku zdefiniowanych w normie ASTM D5276. Parametry zrzutu dobiera się indywidualnie do masy przesyłki i przewidywanych przeciążeń logistycznych, unikając narzucania jednego sztywnego pułapu dla wszystkich projektów. Dodatkowe testy stackingowe symulują nacisk wywierany na najniższe palety w środowisku magazynowym.
Proces szlifowania parametrów technicznych często zamyka się w kilku cyklach warsztatowych. Minimalna zmiana grubości folii termoformowalnej lub dopasowanie nowej uszczelki to powszechne działania naprawcze po pierwszych testach. Zakład Produkcyjno-Handlowo-Usługowy „Terry” realizuje iteracyjne udoskonalenia próbek, dopasowując układ materiałowy do parametrów reologicznych wkładu. Poważniejsza niezgodność fizykochemiczna wymusza niekiedy całkowitą zmianę rodzaju stosowanego polimeru na etapie ustaleń inżynieryjnych.
Decyzja o uruchomieniu tłoczenia seryjnego wynika prosto z raportów jakościowych. Zespół projektowy dopuszcza prototyp do produkcji masowej dopiero po zamknięciu całego bloku badawczego. Zatwierdzony model wykazuje dokładność wymiarową, zachowuje spójność zgrzewu bocznego oraz wykazuje brak pęknięć pod obciążeniem paletowym. Konstrukcja zamykająca precyzyjnie współpracuje z układem dozującym stosowanym w zakładzie klienta. Wykrycie najmniejszych nieszczelności w teście barwnikowym wstrzymuje akceptację całej formy. Wprowadzenie odpowiednich modyfikacji w parku maszynowym i powtórzenie pełnej sekwencji pomiarowej toruje drogę do bezpiecznego wdrożenia opakowania.
Kategorie artykułów
Polecane artykuły

Jak drzwiczki rewizyjne wentylacyjne wpływają na estetykę wnętrz?

Proces tłoczenia blach – kluczowe etapy produkcji części samochodowych

Funkcjonalność kart pamięci w nowoczesnych aparatach fotograficznych
